Produkty
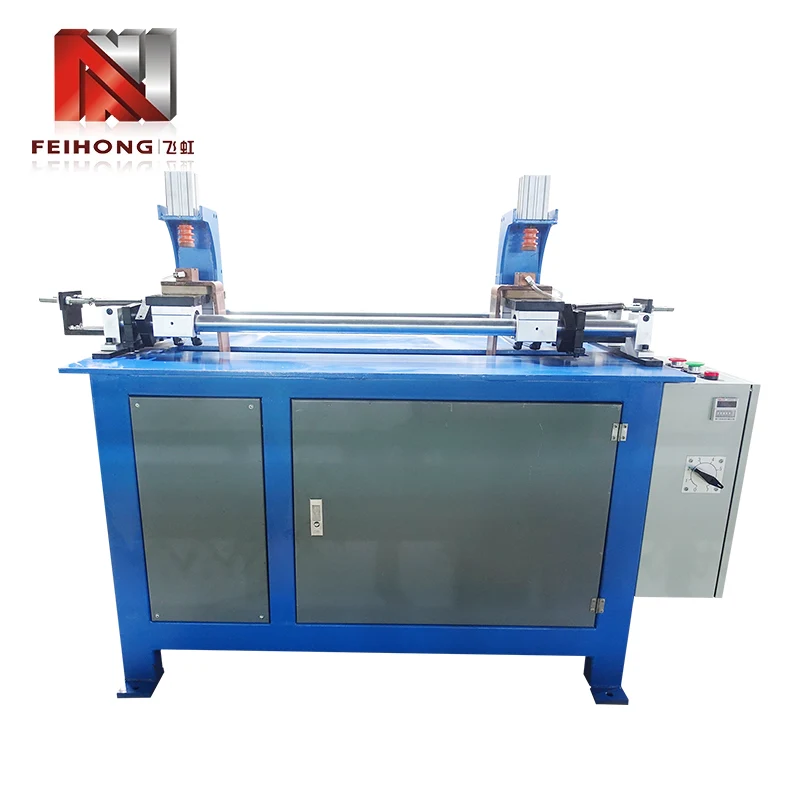
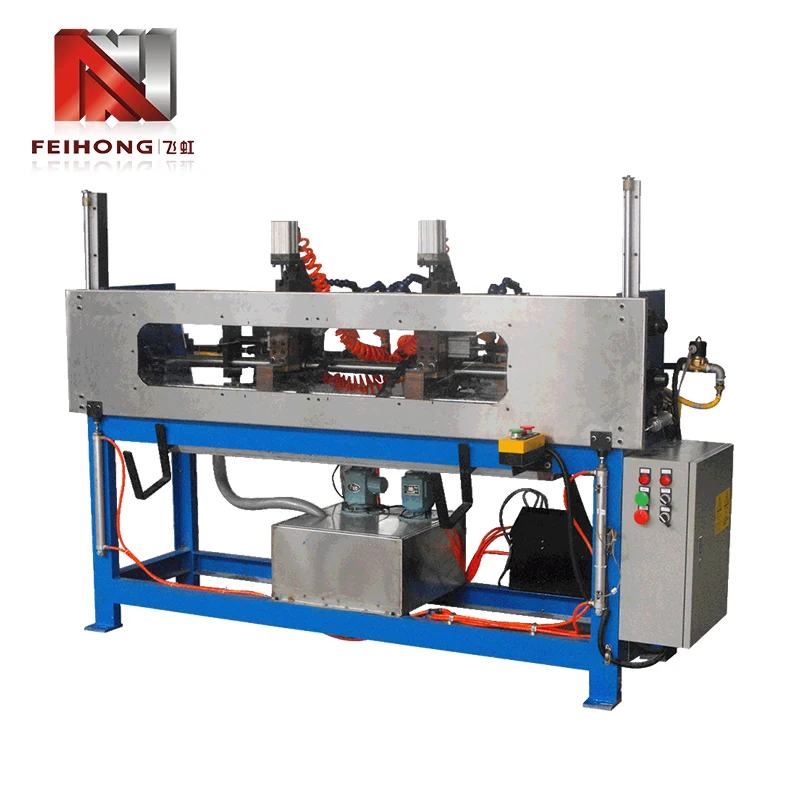
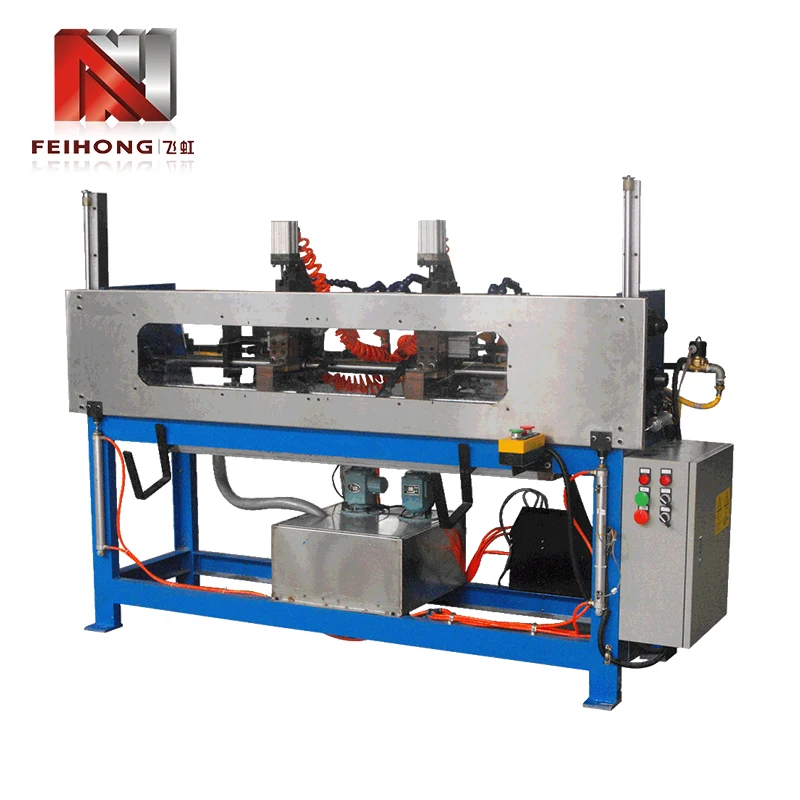
Bodová svářečka pro svařovací olověné sloupky a koncové oko

Bodová svářečka pro svařovací olověné sloupky a koncové oko

Model:FH-149A
Bodová svářečka pro svařování vodících sloupků a koncových oček od společnosti Feihong® – čínského výrobce s hlubokými zkušenostmi v montáži topných trubek. Integrita každého spoje olověného sloupku přímo určuje životnost ohřívače a tento stroj je navržen tak, aby poskytoval konzistentní připojení s nízkým odporem po miliony cyklů. Jeho vybíjecí puls kondenzátoru přesně taví různé kovy (Ni-Cr, nerez, měď), aniž by se snížila pevnost sloupku, což je výzva, kterou univerzální svářeči nemohou zvládnout. Když spolehlivost vašeho konečného produktu závisí na kvalitě koncových spojů, Feihong® nabízí specializované svařovací řešení, které se od roku 1992 osvědčilo ve výrobních prostředích s vysokou směsí.
Bodová svářečka Feihong® pro přivařování olověných sloupků a koncových oček je účelově navržena pro výrobce elektrických topných trubek, kteří vyžadují absolutní konzistenci spojů mezi olověnými tyčemi (nebo olověnými sloupky) a koncovými oky. Jako dodavatel kompletních linek na výrobu topných trubek spojuje Feihong® tuto svářečku s plnicími, těsnícími a testovacími stanicemi. Stroj akceptuje třífázové napájení 380V, třífázové 220V nebo jednofázové 220V se jmenovitým výkonem 2KVA a plynule nastavitelným napětím kondenzátoru od 0 do 435V. Jeho pneumatický systém síly elektrod v kombinaci s rychlým vybíjením kondenzátoru poskytuje pulz s krátkou dobou trvání, který vytváří polovodičový svar s minimální zónou ovlivněnou teplem – zachovává mechanickou pevnost olověného sloupku a zároveň zajišťuje elektrický přechodový odpor pod 100 µΩ. S osvědčenou průchodností 30 000 spojů za 8hodinovou směnu splňuje tato svářečka objemové požadavky na velkosériovou výrobu topných trubek, přičemž její opakovatelnost snižuje přepracování a výpadky v terénu.


Rozhodující role svarů s olověným čepem ve výkonu ohřívače

U topné trubice je spojení mezi vnitřním odporovým drátem a vnějším koncovým okem rozhraním nejvíce náchylným k poruchám. Vysoce odolný spoj generuje místní teplo, urychluje oxidaci a nakonec otevře okruh. Tato svářečka řeší tyto způsoby selhání prostřednictvím tří zaměřených návrhů.

  • 1. Energetická přesnost:nastavení napětí kondenzátoru (0‑435V) umožňuje jemné doladění pro různé kombinace materiálů – například nikl-chromový drát na měděná oka vyžaduje nižší energii než nerez na měď.
  • 2. Stabilita síly elektrody:pneumatický systém udržuje konstantní upínací tlak (±2 %) bez ohledu na kolísání vzduchu v dílně a zajišťuje konzistentní přechodový odpor před vypuštěním.
  • 3. Ovládání trvání pulzu:Pevná doba vybíjení (≈8 ms) je optimalizována pro díly s tenkým průřezem, což zabraňuje protavení při dosažení úplného roztavení.

Tyto vlastnosti se přímo promítají do nižší míry zmetkovitosti a delší životnosti ohřívače, což jsou hlavní priority výrobců topných trubek.

Konfigurace a údržba elektrod pro koncové svařování

Bodové svářečky pro přivařování olověných sloupků a koncových oček jsou často vyrobeny z mosazi nebo pocínované mědi, které mají jiné tepelné vlastnosti než olověné sloupky. Správná konstrukce elektrody a její údržba jsou nezbytné pro dosažení konzistentních svarů bez lepení nebo nadměrného promáčknutí. Aplikační inženýři Feihong® doporučují následující postupy.

  • 1. Výběr materiálu elektrody:pro koncovky na bázi mědi nabízí disperzně zesílená měď (např. Cu-Al₂O3) nejlepší rovnováhu vodivosti a odolnosti proti deformaci; pro ocelové koncovky se upřednostňuje wolfram-měď.
  • 2. Geometrie hrotu:malý poloměr (R2‑R3) na horní elektrodě soustřeďuje proud pro rovnoměrný nuget, zatímco spodní elektroda by měla být plochá nebo mírně klenutá, aby podpírala olověný sloupek bez ohýbání.
  • 3. Čištění a oblékání:nános oxidu na špičce zvyšuje kontaktní odpor a způsobuje rozstřik. Lehké orovnání každých 500–800 svarů jemným pilníkem nebo orovnávačem elektrod obnoví tvar a odstraní nečistoty.
  • 4. Chladicí voda (volitelné):pro nepřetržité vysoce namáhané cykly jsou k dispozici vodou chlazené držáky elektrod, které zabraňují přehřátí a snižují opotřebení hrotu.

Přijetí těchto směrnic pomáhá udržovat kvalitu svaru během dlouhých výrobních sérií a prodlužuje životnost elektrod, snižuje náklady na spotřební materiál a prostoje.

Ladění parametrů pro různé materiálové páry

Všestrannost této svářečky vychází z jejího nastavitelného napětí kondenzátoru a pneumatického tlaku. Nalezení optimální kombinace pro konkrétní dvojici materiálů však vyžaduje systematické testování. Níže uvedená tabulka poskytuje výchozí body založené na běžných materiálech topných trubek.

Materiál olova Materiál terminálu Napětí kondenzátoru (V) Síla elektrody (kN)
slitina Ni‑Cr (ø2,5 mm) Mosaz (t=0,8mm) 280–320 1,8–2,2
Nerezová ocel (ø3,0 mm) měď (t=1,0 mm) 340–380 2,0–2,5
Ocel plátovaná mědí (ø2,0 mm) Pocínovaná měď 220–260 1,5–1,8
Inconel (ø2,8 mm) Poniklovaná ocel 300–350 2.2–2.6

Tyto hodnoty jsou počátečními návrhy; konečná nastavení by měla být ověřena kontrolou průměru svaru (cílový 1,2‑1,5× průměr drátu) a pevností při tahové zkoušce. Feihong® poskytuje optimalizaci parametrů na místě jako součást naší služby uvádění do provozu.

Zvýšení produktivity a příklad reálného světa

Přechod z konvenční bodové svářečky střídavým proudem na tento stroj s vybíjením kondenzátoru často přináší okamžité zlepšení rychlosti i kvality. Středně velká továrna na topné trubky v Guangdongu nahradila tři starší jednotky dvěma stroji FH‑149A a během šestiměsíčního období dosáhla následujících výsledků.

  • 1. Zvýšení propustnosti:každý stroj trvale produkuje 30 000 svarů za směnu, což odpovídá předchozímu výkonu 1,5 stroje, čímž se uvolňuje podlahová plocha.
  • 2. Redukce šrotu:míra zmetkovitosti u svařování olověných sloupků klesla z 1,8 % na 0,2 %, čímž se ročně ušetří přibližně 120 000 hotových trubek.
  • 3. Úspora energie:Princip vybíjení kondenzátoru spotřebuje o 40 % méně energie na svar ve srovnání se starými AC jednotkami, což snižuje účty za elektřinu o více než 2 000 USD ročně.
  • 4. Přijetí operátora:jednoduché ovládání číselníku napětí a tlakoměru zkrátilo dobu tréninku ze dvou dnů na čtyři hodiny.

Tyto hmatatelné výhody ukazují, že investice do specializovaného svářeče se rychle vrátí a zároveň zlepší celkovou stabilitu výroby.

Tovární testování a certifikace kvality

Každý stroj opouštějící továrnu Feihong® prochází komplexním testovacím protokolem, který simuluje skutečné výrobní podmínky. Našich šest vyhrazených dílen (obrábění, elektromontáž, vinutí transformátoru, tvarování kondenzátorů, lakování a konečná montáž) nám umožňuje kontrolovat kvalitu od surovin až po hotový výrobek.

  • 1. Test kondenzátorové baterie:každý kondenzátor je měřen na ESR a kapacitu; sestavená banka se podrobí 500 cyklům nabití a vybití při maximálním napětí, aby se ověřila stabilita.
  • 2. Test pneumatického okruhu:zdvih válce a tlak jsou kontrolovány na linearitu a opakovatelnost pomocí kalibrovaného měřidla.
  • 3. Test výkonu svařování:je svařena sada standardních zkušebních kuponů (Ni‑Cr drát k měděnému oku); průměr nugetu a pevnost v tahu jsou zaznamenány a musí splňovat interní specifikace.
  • 4. Elektrická bezpečnost:izolační odpor, dielektrická pevnost a průchodnost země jsou testovány podle IEC 60204‑1.

Každá bodová svářečka pro svařovací vodící sloupky a koncové oko je dodávána s testovacím certifikátem a 12měsíční zárukou na všechny neopotřebitelné díly. Udržujeme také místní zásoby náhradních dílů pro rychlou výměnu.

Často kladené otázky o koncovém svařování

Otázka: Jak zabráním odbarvení koncovek po svařování?
Odpověď: Změna barvy je způsobena oxidací z nadměrného tepla. Snižte napětí kondenzátoru v krocích po 10 voltech, dokud nebude svar stále pevný, ale výstupek si zachová svou původní barvu. Také se ujistěte, že síla elektrody je dostatečná pro udržení dobrého kontaktu – malá síla může způsobit oblouk a přehřátí.

Otázka: Dokáže tato svářečka zvládnout olověné sloupky s předem nanesenou pájkou nebo povlakem?
Odpověď: Ano, ale možná budete muset upravit napětí o něco nižší (o 10–15 %), protože povlak může snížit přechodový odpor. Povlak z oblasti svařování je vhodné pokud možno očistit, případně provést zkušební provoz pro zjištění optimálních parametrů.

Otázka: Jak často bych měl vyměnit baterii kondenzátoru?
Odpověď: Při běžném používání (30 000 svarů/směna, jedna směna) mají elektrolytické kondenzátory konstrukční životnost přibližně 5–7 let nebo 1 milion nabíjecích cyklů. Doporučujeme každoroční kontrolu kapacity; pokud hodnota klesne o více než 15 %, doporučuje se výměna.

Otázka: Jaké je minimální množství objednávky pro tento stroj?
Odpověď: Pro standardní model neexistuje žádné MOQ. Prodáváme jednotlivé jednotky i balíčky výrobních linek. Kontaktujte prosím náš prodejní tým ohledně dodacích lhůt a cen.

Energy Storage Spot Welder


Hot Tags: Bodová svářečka pro svařovací olověné sloupky a koncové oko
Odeslat dotaz
Kontaktní informace
Máte -li jakýkoli dotaz na citaci nebo spolupráci, neváhejte nám pošlete e -mail na adresu judyzhufeihong@gmail.com nebo použijte následující dotazovací formulář. Náš obchodní zástupce vás bude kontaktovat do 24 hodin. Děkujeme za váš zájem o naše výrobky.
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie.Zásady ochrany osobních údajů
OdmítnoutPřijmout