Abstraktní
Tento komplexní technický článek zkoumá funkční charakteristiky, klasifikaci konstrukce, základní pracovní principy a hodnoty průmyslové aplikacePodavač potrubí, profesionální zařízení na zpracování trubek určené pro standardizované operace řezání trubek. Obsah systematicky porovnává výkonnostní rozdíly mezi plně automatickými a poloautomatickými modely, analyzuje adaptivní materiálové řady, provozní logiku a standardizované výrobní výhody a třídí kompletní specifikace parametrů zařízení a standardní provozní procesy.
- 1. Základní definice a základní funkční orientace zařízení na zpracování potrubí
- 2. Kompletní klasifikace modelu a srovnávací tabulka základních parametrů
- 3. Jedinečné konstrukční výhody zařízení pro řezání trubek ve dvou režimech
- 4. Rozsah adaptivních materiálů a scénáře průmyslových aplikací
- 5. Standardní pracovní princip a kompletní provozní proces
- 6. Výhody provozní efektivity pro dávkovou a malosériovou výrobu
- 7. Profesionální technické časté dotazy pro průmyslové operátory
- 8. Dlouhodobá aplikační hodnota standardizovaného zařízení na zpracování trubek
- 9. Profesionální přizpůsobení vybavení a kanál technické podpory
1. Základní definice a základní funkční orientace zařízení na zpracování potrubí
Moderní scénáře průmyslového zpracování trubek předkládají přísné požadavky na přesnost řezání s pevnou délkou, konzistenci zpracování a provozní jednoduchost a profesionální automatizované zařízení pro podávání trubek se stalo základním podpůrným hardwarem pro dávkovou výrobu trubek.Podavač potrubíje specializované integrované zařízení integrující automatické podávání a funkce řezání s pevnou délkou, nezávisle vyvinuté pro potřeby standardizovaného zpracování trubek ve výrobě strojů, zpracování hardwaru a průmyslových podpůrných oblastech.
Na rozdíl od tradičních ručních nástrojů na řezání trubek, které se spoléhají na ruční měření a polohování, toto profesionální zařízení realizuje mechanizované a standardizované řízení celého procesu od podávání trubek, polohování až po řezání pevné délky. Tradiční metody ručního zpracování jsou náchylné k rozměrovým chybám způsobeným umělou odchylkou měření, nestabilní upínací silou a nekonzistentní řeznou rychlostí, což má za následek nerovnoměrné specifikace hotové trubky a špatnou konzistenci šarže. Takové vady nemohou splňovat požadavky na přesné přizpůsobení moderních mechanických montáží a nosných součástí průmyslových potrubí.
Základní funkční orientace zařízení spočívá v řešení problémů s nízkou přesností, nízkou účinností a špatnou konzistencí při tradičních operacích řezání trubek. Prostřednictvím přesného ovládání servomotoru a inteligentního provozního systému člověk-stroj sjednocuje zařízení standardy řezání a rytmy podávání, což zajišťuje, že každá dokončená trubka si zachová konzistentní rozměrovou přesnost a rovinnost řezání. Ať už jde o velkosériovou výrobu nebo malosériové přizpůsobené zpracování s více specifikacemi, dokáže udržet stabilní provozní výkon a kvalitu zpracování.
S neustálým zlepšováním standardů průmyslové výroby stále roste poptávka po standardizovaných potrubních komponentech v různých průmyslových odvětvích. Běžné ruční řezací zařízení se již nemůže přizpůsobit moderním výrobním rytmům a inteligentní automatizované zařízení pro podávání a řezání trubek se postupně stalo standardní konfigurací dílen na zpracování trubek, což účinně zlepšuje celkovou úroveň standardizace průmyslových vazeb na zpracování trubek.
- Integrovaný návrh podávání a řezání pro zjednodušení nezávislých provozních postupů
- Přesné servo řízení pro eliminaci chyb ručního měření a polohování
- Inteligentní rozhraní člověk-stroj pro snížení provozního prahu pro pracovníky
- Dvourežimový modelový design přizpůsobený hromadné a malosériové výrobě
- Vícemateriálové adaptivní zpracování pro pokrytí běžných průmyslových typů potrubí
2. Kompletní klasifikace modelu a srovnávací tabulka základních parametrů
Zařízení je vědecky rozděleno do dvou základních modelů podle výrobního režimu a provozní logiky, které pokrývají plně automatické dávkové zpracování a poloautomatické flexibilní scénáře zpracování. Každý model má nezávislý konstrukční návrh, řídicí systém a provozní umístění, které tvoří kompletní produktovou matrici, která splňuje různé výrobní požadavky různých průmyslových scénářů. Základní parametry a funkční rozdíly obou modelů jsou podrobně seřazeny v níže uvedené tabulce pro přesný odkaz na výběr zařízení.
| Model vybavení | Provozní režim | Core Control System | Scénář adaptace výroby | Specifikace Účinnost výměny | Funkce zpracování jádra |
|---|---|---|---|---|---|
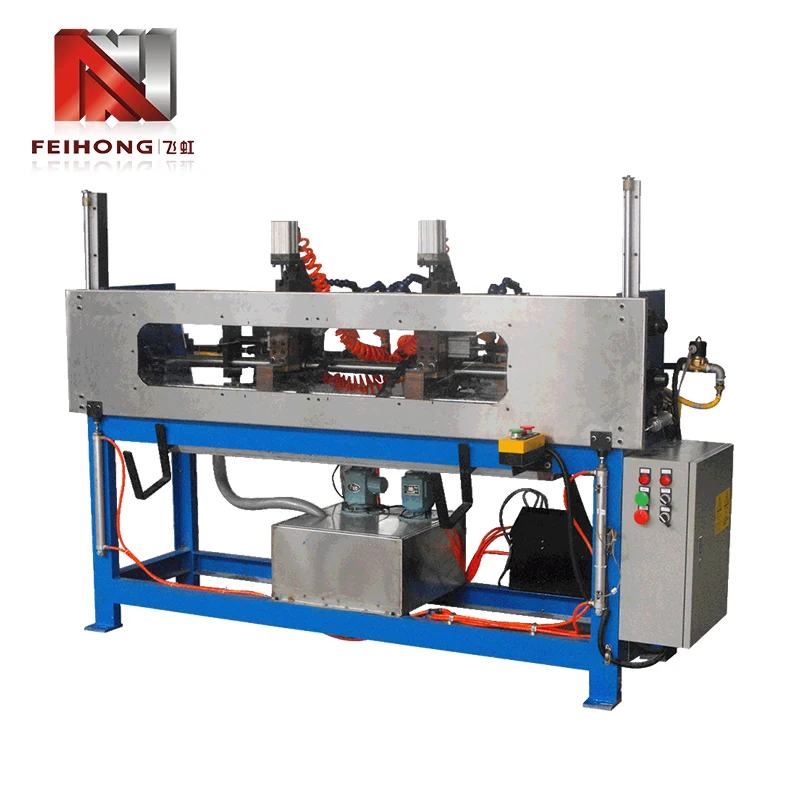
| FH-101A | Plně automatické podávání a řezání | Servomotor + HMI Intelligent Control | Velkosériová výroba | Rychlé a pohodlné | Bezobslužný nepřetržitý provoz, vícestrojová simultánní správa |
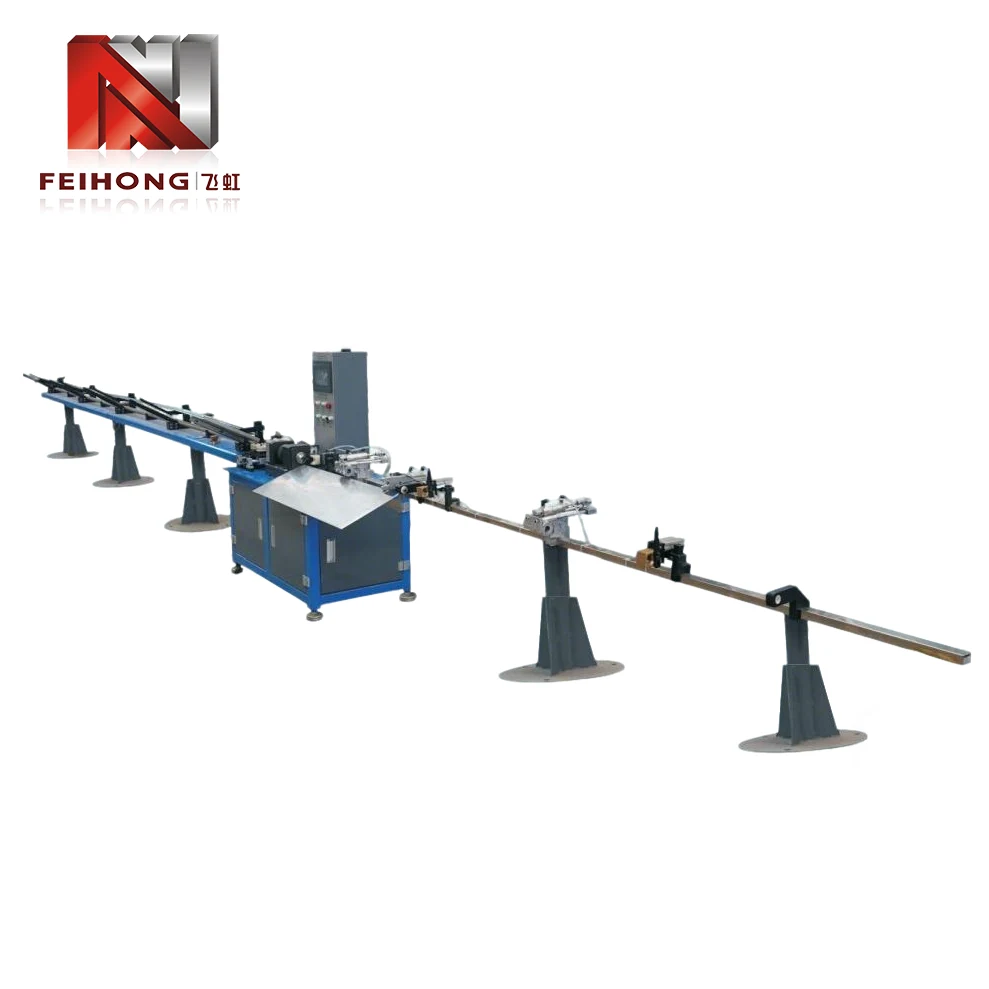
| FH-101B | Poloautomatické ruční přídavné řezání | Ruční upínání elastické kleštiny | Malosériová, víceúčelová výroba | Efektivní a flexibilní | Široký rozsah specifikací, flexibilní přepínání typů potrubí |
Plně automatické zařízení na řezání trubek FH-101A se zaměřuje na vysoce účinnou sériovou výrobu. Celý proces podávání potrubí, polohování pevné délky a řezání je automaticky dokončeno systémem zařízení bez neustálého ručního zásahu. Řídicí systém servomotoru zajišťuje stabilní rychlost podávání a přesnou velikost řezu a rozhraní člověk-stroj podporuje přednastavení parametrů a ovládání jedním tlačítkem, což výrazně zjednodušuje každodenní provozní potíže. Ve skutečné průmyslové výrobě může jeden pracovník řídit více plně automatických zařízení současně a maximalizovat tak výrobní výkon na hlavu.
Poloautomatické zařízení FH-101B je optimalizováno pro flexibilní výrobní scénáře. Přijetím elastické kleštinové upínací struktury zařízení realizuje rychlé upínání a přepínání specifikací, což je vhodnější pro průmyslové požadavky časté výměny specifikací potrubí, široký rozsah zpracování a malý objem výroby jedné šarže. Poloautomatický design vyvažuje provozní flexibilitu a stabilitu zpracování a zabraňuje plýtvání zdroji způsobenému velkým automatickým laděním zařízení pro malosériové přizpůsobené zpracování.
Rozvržení pro spolupráci s duálním modelem zajišťuje plné pokrytí požadavků na průmyslové zpracování trubek a řeší omezení jednoho scénáře tradičního jednofunkčního zařízení na řezání trubek. Podniky si mohou vybrat odpovídající modely podle vlastního výrobního rozsahu a charakteristik objednávky, aby realizovaly přesné sladění výkonu zařízení a výrobních požadavků.
3. Jedinečné konstrukční výhody zařízení pro řezání trubek ve dvou režimech
Konstrukční návrh zařízení plně zohledňuje skutečné problémy průmyslové výroby a oba modely se zaměřily na optimalizované struktury pro jejich příslušné aplikační scénáře. Celková mechanická konstrukce využívá konstrukci rámu s vysokou tuhostí, která udržuje stabilní provozní stav během dlouhodobého vysokofrekvenčního zpracování a zabraňuje strukturálním vibracím ovlivňujícím přesnost řezání.Podavač potrubírealizuje diferencované strukturální inovace v automatickém řízení a flexibilních upínacích modulech, které tvoří nenahraditelné výhody v průmyslovém zpracování trubek.
3.1 Struktura inteligentního řízení serva modelu FH-101A
- Vysoce přesný systém pohonu servomotoru realizuje plynulou regulaci rychlosti podávání a řezání, čímž zajišťuje konzistentní rychlost řezání a přesnost pevné délky pro každý obrobek trubky.
- Integrované rozhraní člověk-stroj centralizuje všechny funkce nastavování parametrů, podporuje nastavení velikosti s pevnou délkou, úpravu parametrů rychlosti a monitorování provozního stavu v jednom rozhraní.
- Modulární konstrukce mechanické konstrukce zjednodušuje každodenní údržbu a výměnu součástí, snižuje poruchovost zařízení a potíže s údržbou při dlouhodobém provozu.
- Ochranná struktura spojů je instalována uvnitř zařízení, aby se zabránilo kolizi zařízení a provozním poruchám způsobeným chybami v nastavení parametrů, což zlepšuje celkovou provozní bezpečnost.
Systém servořízení je základní technickou podporou pro vysoce přesné dávkové zpracování. Ve srovnání s tradičním běžným motorovým pohonem má servomotor vlastnosti rychlé odezvy, vysoké přesnosti polohování a stabilního provozu, což může účinně zabránit rozměrové odchylce způsobené nestabilní rychlostí podávání. Při dlouhodobé nepřetržité výrobě může systém udržovat konzistentní přesnost zpracování bez časté kalibrace parametrů, což výrazně zlepšuje stabilitu výroby.
3.2 Flexibilní elastická upínací struktura modelu FH-101B
Poloautomatický model využívá přizpůsobenou elastickou upínací strukturu kleštiny, která má silnou adaptabilitu na trubky různých vnějších průměrů. Režim elastického upínání se přizpůsobí povrchu trubky ve všech směrech a zajišťuje pevné upnutí bez poškození povrchu obrobků trubek. U trubek s různými specifikacemi a tloušťkami stěn může zařízení dokončit výměnu svěrek v krátkém čase bez složitého seřizování nástrojů a kroků ladění.
Optimalizovaná konstrukce upínací struktury výrazně zkracuje specifikační spínací cyklus ve víceodrůdové výrobě. U tradičních zařízení na řezání trubek vyžaduje výměna specifikací trubek často demontáž a seřízení více přípravků, což zabere spoustu času a ovlivňuje efektivitu výroby. Elastická struktura kleštiny tohoto zařízení umožňuje rychlé přepínání různých specifikací potrubí a dokonale se přizpůsobuje flexibilním výrobním režimům s častou výměnou produktu.
4. Rozsah adaptivních materiálů a scénáře průmyslových aplikací
Průmyslové zpracování trubek zahrnuje různé materiály kovových trubek s různou tvrdostí a houževnatostí a zařízení je navrženo s univerzálním zpracovatelským výkonem, aby se přizpůsobilo běžným typům průmyslových trubek. Prostřednictvím cílené optimalizace tvrdosti řezného nástroje a napájecího výkonu může zařízení stabilně zpracovávat různé běžné kovové trubky, které splňují požadavky na zpracování v mnoha průmyslových oblastech.
- Zpracování měděných trubek: Vhodné pro řezání měkkých kovových měděných trubek v železářství a elektrotechnickém průmyslu, s hladkou řeznou částí a bez otřepů
- Zpracování železných trubek: Přizpůsobte se středně tvrdé železné trubce s pevnou délkou pro mechanické konstrukční díly, stabilní řezná síla a vysoká rozměrová přesnost
- Zpracování hliníkových trubek: Přizpůsobte zpracování lehkých hliníkových trubek pro letecké příslušenství a dekorativní konstrukční díly
- Zpracování trubek z nerezové oceli: Splňte požadavky na řezání trubek z nerezové oceli s vysokou tvrdostí pro podporu zařízení a potrubní inženýrství
Široká přizpůsobivost materiálu činí zařízení široce použitelné v mnoha průmyslových oblastech. Ve strojírenském průmyslu se zařízení používá pro řezání mechanických nosných potrubních tvarovek a konstrukčních trubek s pevnou délkou pro zajištění přesnosti montáže mechanických součástí. V průmyslu zpracování hardwaru podporuje dávkové zpracování různých kovových potrubních doplňků a zlepšuje standardizaci produktů.
V oblastech elektrotechniky a potrubního inženýrství mohou být standardizované trubkové obrobky zpracované zařízením použity pro ochranu potrubí a příslušenství potrubí pro přenos kapalin. Vysoce přesné zpracování s pevnou délkou účinně zabraňuje montážním mezerám a chybám při instalaci způsobeným nestejnou velikostí potrubí a zlepšuje celkovou kvalitu instalace inženýrských projektů.
Ať už se jedná o standardní dávkové zpracování potrubí pro průmyslovou výrobu ve velkém měřítku nebo speciální zpracování potrubí přizpůsobené speciálním specifikacím pro malosériové inženýrské projekty, zařízení může udržovat stabilní výkon zpracování a realizovat univerzální použití pro více scénářů a více odvětví.
5. Standardní pracovní princip a kompletní provozní proces
Pracovní logika zařízení se řídí standardizovanými principy mechanického zpracování a dva modely tvoří nezávislé a úplné provozní procesy podle automatického a poloautomatického režimu. Celý proces zpracování je standardizován a standardizován, což může účinně zabránit chybám v provozu a zajistit stabilní kvalitu zpracování každé šarže obrobků.
5.1 Plně automatický provozní tok modelu
- Předběžná kontrola zařízení: Zkontrolujte provozní stav servosystému, podávacího mechanismu a řezného nástroje, abyste se ujistili, že nedochází k abnormálnímu mechanickému selhání.
- Nastavení parametrů: Nastavte pevnou délku řezu, rychlost podávání a řezné parametry prostřednictvím rozhraní člověk-stroj podle požadavků na zpracování.
- Umístění suroviny: Umístěte stočené nebo rovné trubkové suroviny na nosný rám podávání, abyste zajistili hladké podávání.
- Automatické podávání a polohování: Servosystém pohání podávací mechanismus k automatickému podávání materiálů a kompletnímu polohování s pevnou délkou.
- Automatické řezání: Řezací mechanismus pracuje stabilně pro dokončení řezání s pevnou délkou a hotový obrobek automaticky padá do oblasti příjmu.
- Nepřetržitý cyklus: Zařízení automaticky opakuje cyklus podávání a řezání, aby byla zajištěna nepřerušovaná sériová výroba.
5.2 Provozní tok poloautomatického modelu
- Předoperační ladění: Upravte elastickou kleštinu podle specifikace trubky, abyste zajistili odpovídající velikost upnutí.
- Ruční podávání: Pracovníci vkládají trubkovou surovinu do upínacího mechanismu a dokončují polohování.
- Upínání a upevnění: Elastická kleština doplňuje automatické upevnění a upnutí pro stabilní upevnění polohy trubky.
- Pomocné řezání: Spusťte řezací zařízení pro dokončení operace řezání s pevnou délkou.
- Vyjmutí obrobku: Uvolněte upínací konstrukci a vyjměte hotový obrobek trubky pro dokončení jednotlivého zpracování.
Standardizovaný provozní proces snižuje technický práh provozu zařízení. Noví operátoři mohou po jednoduchém zaškolení rychle zvládnout základní provozní náležitosti a realizovat standardizované výrobní operace. Zároveň je standardizovaný proces vhodný pro řízení výroby a kontrolu kvality, což přispívá k vytvoření jednotných výrobních standardů v dílně.
6. Výhody provozní efektivity pro dávkovou a malosériovou výrobu
Různé výrobní režimy mají různé požadavky na flexibilitu a kontinuitu zařízení a uspořádání zařízení se dvěma modely dokonale odpovídá dvěma hlavním výrobním režimům moderního průmyslu. Ve scénářích hromadné sériové výroby plně automatický model plně využívá výhody nepřetržitého a bezobslužného provozu, což výrazně zlepšuje efektivitu výroby. Ve scénářích malosériové výroby a výroby s více specifikacemi se poloautomatický model spoléhá na flexibilní výkon přepínání, aby se zkrátila doba ladění zařízení.
Ve velkosériové výrobě vyžaduje tradiční režim ručního řezání velký počet pracovníků, kteří měří, umísťují a řezají jednoho po druhém, s nízkým výkonem pro jednu osobu a nestabilní kvalitou produktu. Plně automatické zařízení může po nastavení parametrů realizovat 24hodinový nepřetržitý stabilní provoz a jeden pracovník může mít na starosti více zařízení současně, což výrazně zlepšuje efektivitu výroby jednotky v dílně. Režim strojního jednotného zpracování současně zajišťuje, že rozměrová chyba všech hotových obrobků je kontrolována v malém rozsahu a konzistence šarže je mnohem vyšší než úroveň ručního zpracování.
Pro malosériovou zakázkovou výrobu s častou výměnou specifikací vyžaduje velká automatická zařízení dlouhodobé ladění parametrů a úpravu nástrojů, což snadno způsobí ztrátu výrobního času. Poloautomatické flexibilní zařízení může rychle přepínat specifikace zpracování pomocí elastické upínací struktury, bez složitých kroků ladění, což může rychle reagovat na malosériové a vícerozměrné výrobní zakázky a zlepšit flexibilitu dílenské výroby.
Díky komplementárním výhodám obou modelů je zařízení vhodné pro všechny typy výrobních režimů zpracování trubek, řeší problémová místa účinnosti jednotlivých zařízení v různých výrobních scénářích a komplexně zlepšuje standardizovanou výrobní kapacitu průmyslových linek na zpracování trubek.
7. Profesionální technické časté dotazy pro průmyslové operátory
8. Dlouhodobá aplikační hodnota standardizovaného zařízení na zpracování trubek
Popularizace a aplikace profesionálních automatizovaných zařízení pro zpracování trubek přináší dlouhodobou standardizovanou hodnotu modernizace pro průmyslové linky na zpracování trubek. Tradiční režimy ručního zpracování se obtížně přizpůsobují stále lepším standardům průmyslové přesnosti a mechanické standardizované zpracování účinně kompenzuje nedostatky ručního provozu v přesnosti, konzistenci a účinnosti.Podavač potrubípodporuje celkovou standardizaci a zdokonalení průmyslového zpracování trubek prostřednictvím dvourežimové inteligentní technologie zpracování.
Především mechanické normalizované zpracování realizuje jednotnou kontrolu rozměrové přesnosti obrobku. Všechny hotové trubkové obrobky jsou řezány podle předem nastavených parametrů pevné délky, čímž se eliminují individuální rozdíly způsobené návyky ruční obsluhy a rozdíly ve způsobilosti. Jednotný standard zpracování poskytuje konzistentní podpůrné díly pro následnou mechanickou montáž a technickou instalaci, čímž se účinně předchází nesouladu montáže a problémům s přepracováním.
Za druhé, automatický provozní režim optimalizuje rytmus dílenské výroby a realizuje standardizované řízení výroby. Zařízení má stabilní provozní výkon a kontrolovatelný výrobní cyklus, což je pro podniky výhodné pro formulování standardizovaných výrobních plánů a specifikací řízení procesů, čímž se zlepšuje celková standardizovaná úroveň řízení výrobní dílny.
Modulární konstrukční design navíc snižuje obtížnost každodenní údržby zařízení. Standardizovaná konfigurace součástí a jednoduchá mechanická struktura usnadňují každodenní kontrolu, údržbu a odstraňování poruch, zajišťují dlouhodobý stabilní provoz zařízení a poskytují nepřetržitou a spolehlivou zpracovatelskou kapacitu pro průmyslovou výrobu.
9. Profesionální přizpůsobení vybavení a kanál technické podpory
Zhaoqing Feihong Machinery & Electrical Co., Ltd.se zaměřuje na výzkum a vývoj, návrh a výrobu zařízení pro automatizované zpracování trubek, poskytuje standardizovaná a přizpůsobená řešení zařízení pro podávání a řezání trubek pro globální průmyslové výrobní podniky. Zařízení na zpracování trubek s duálním režimem prošlo opakovaným mechanickým laděním a testováním v průmyslovém poli, se stabilním výkonem, jednoduchou obsluhou a širokým adaptivním rozsahem, splňujícím různorodé potřeby zpracování moderní průmyslové výroby trubek.
Průmysloví výrobci a zpracovatelské podniky, které potřebují konzultaci parametrů zařízení, pokyny pro výběr modelu a formulaci přizpůsobeného schématu procesu, mohou získat profesionální technické poradenství a servisní podporu na jednom místě prostřednictvím oficiálního vyhrazeného kanálu.