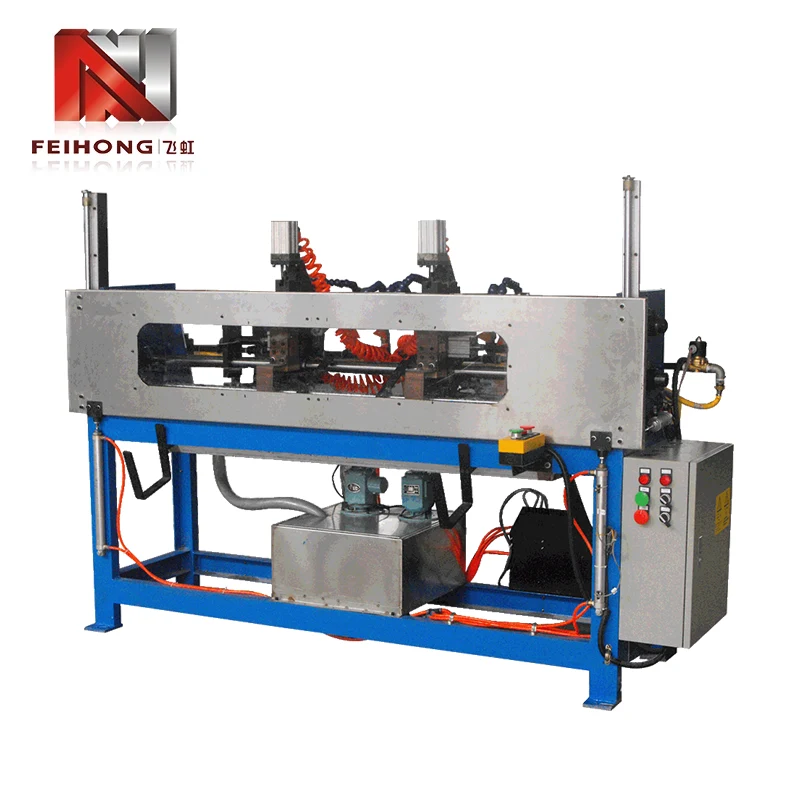
ThePodavač potrubíse objevil jako nepostradatelný kus zařízení v moderních operacích zpracování trubek a trubek, překlenující mezeru mezi skladováním surovin a vysokorychlostními řezacími nebo tvářecími stroji. Tato komplexní analýza zkoumá základní roli podavačů trubek v automatizovaných výrobních linkách, zkoumá jejich technologický vývoj, základní komponenty a kritické výhody, které přinášejí pro efektivitu výroby. Diskuse se týká dvou primárních konfigurací – plně automatických a poloautomatických podavačů trubek – spolu s jejich příslušnými aplikacemi napříč průmyslovými odvětvími od automobilového průmyslu a letectví až po stavebnictví a obnovitelné zdroje energie. Prostřednictvím podrobného zkoumání řídicích systémů servomotorů, provozu rozhraní člověk-stroj, možností manipulace s materiálem a integrace s navazujícím zařízením článek ukazuje, proč se podavač trubek stal základní páteří moderních operací zpracování trubek.
1. Definice potrubního podavače a jeho role v moderní výrobě
ThePodavač potrubíje specializované zařízení určené k automatickému nebo poloautomatickému dodávání trubkových materiálů – jako jsou měděné trubky, železné trubky, hliníkové trubky a trubky z nerezové oceli – do navazujících zpracovatelských strojů, včetně řezacích strojů, tvářecích lisů a svařovacího zařízení. Trubkový podavač ve svém jádru slouží jako kritické rozhraní mezi skladováním surovin a výrobním procesem a zajišťuje, že trubky jsou předkládány zpracovatelskému zařízení ve správné orientaci, rozestupech a rychlosti, aby byl zachován nepřetržitý a efektivní tok výroby.
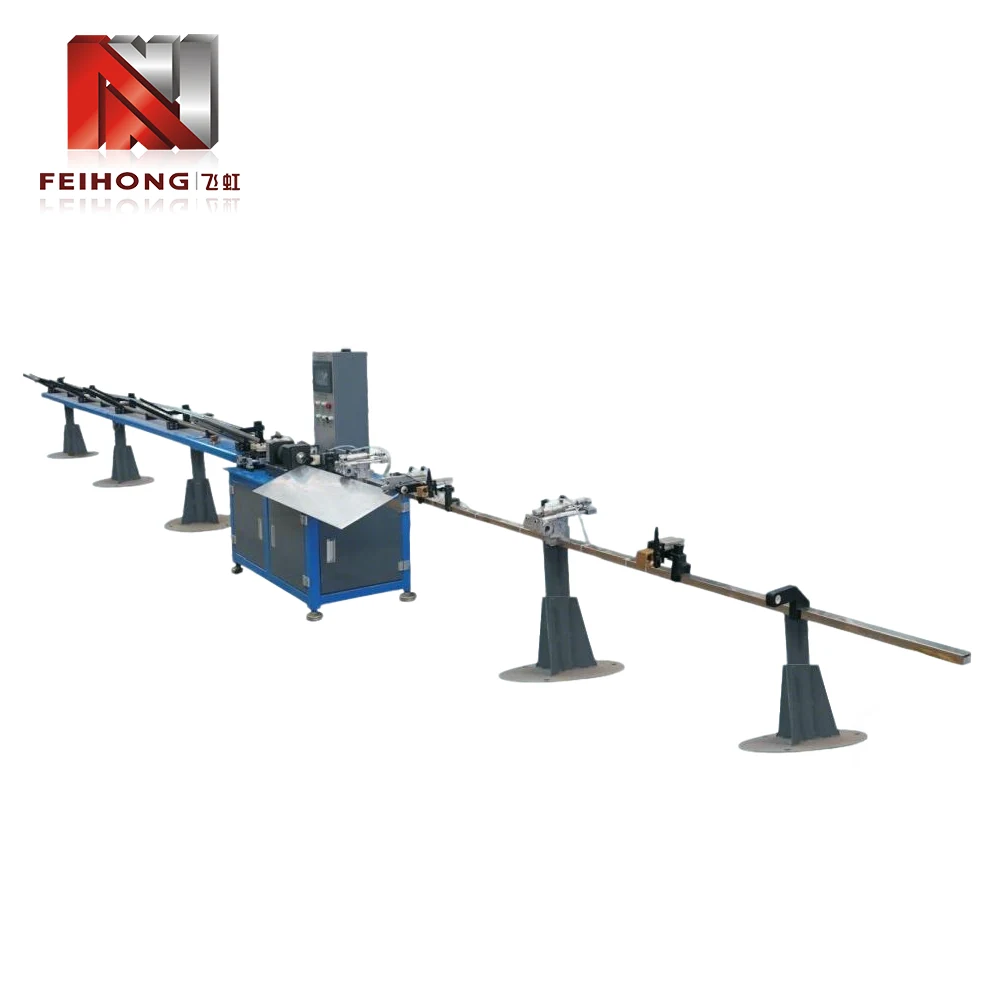 Plně automatický podavač trubek integrovaný s vysokorychlostním řezacím strojem v moderním výrobním prostředí.
V tradičních výrobních prostředích bylo podávání trubek ruční operací: operátoři zvedli jednotlivé trubky, umístili je do řezacího nebo zpracovatelského stroje a odebrali hotové kusy. Tento přístup byl nejen pracný, ale také přinesl značnou variabilitu v rychlosti a kvalitě výroby. Trubkový podavač odstraňuje tyto neefektivity automatizací procesu manipulace s materiálem, což umožňuje konzistentní, opakovatelné podávání, které podporuje velkoobjemovou výrobu s minimálním zásahem člověka.
Význam potrubního podavače přesahuje jednoduchou úsporu práce. V moderní výrobě, kde dominuje výroba just-in-time a principy štíhlé výroby, je schopnost udržovat stálý, nepřerušovaný tok materiálu do zpracovatelského zařízení zásadní pro dosažení optimálního výkonu. Trubkový podavač toho dosahuje prostřednictvím kombinace mechanické přesnosti, elektronického řízení a inteligentního snímání, což z něj činí základní kámen automatizovaných linek na zpracování trubek v různých průmyslových odvětvích.
2. Technologický vývoj zařízení pro podávání potrubí
Cesta od ruční manipulace s potrubím k dnešním sofistikovaným podavačům potrubí odráží širší trajektorii průmyslové automatizace. Pochopení tohoto vývoje poskytuje základní kontext pro ocenění schopností moderních systémů podávání potrubí.
2.1 Éra ruční manipulace s potrubím
V počátcích zpracování trubek a trubek byla veškerá manipulace s materiálem prováděna ručně. Pracovníci vytahovali jednotlivé trubky ze skladovacích regálů, přenášeli je do řezacích nebo tvarovacích strojů a ručně je vkládali do zpracovatelského zařízení. Tento přístup byl ze své podstaty limitován lidskými faktory: únavou, nedůsledností a neschopností udržet stálou rychlost posuvu po dlouhé směny. Ruční manipulace navíc představovala značná bezpečnostní rizika, zejména při práci s těžkými trubkami nebo trubkami s ostrými hranami.
2.2 Zavedení mechanizovaných krmných systémů
První mechanizované podávací systémy se objevily v polovině 20. století, typicky používající jednoduché válečkové dopravníky nebo řetězem poháněné mechanismy k pohybu potrubí podél výrobní linky. Tyto rané systémy snížily určité manuální úsilí, ale stále vyžadovaly zásah operátora při nakládání a polohování. Postrádaly přesnou kontrolu nad délkou posuvu a časováním, což omezovalo jejich účinnost pro vysoce přesné aplikace.
2.3 Vznik počítačem řízených podavačů potrubí
S příchodem programovatelných logických automatů (PLC) a technologie servomotorů v 80. a 90. letech 20. století prošly potrubní podavače dramatickou proměnou. Počítačem řízené systémy mohly přesně regulovat délku posuvu, rychlost a zrychlení, což umožnilo konzistentní umístění trubek pro operace řezání nebo tváření. Integrace rozhraní člověk-stroj (HMI) umožnila operátorům snadno nastavovat parametry a monitorovat výkon, zkrátit dobu nastavení a zlepšit celkovou efektivitu zařízení.
2.4 Moderní podavač potrubí: Inteligence a konektivita
Dnešní potrubní podavače jsou vysoce sofistikovaná zařízení, která obsahují senzory, protokolování dat a komunikační protokoly pro integraci s celopodnikovými automatizačními systémy. Moderní potrubní podavače se mohou automaticky přizpůsobit změnám průměru trubky, tloušťky stěny a složení materiálu, což zajišťuje optimální výkon podávání za měnících se podmínek. Disponují také funkcemi prediktivní údržby, které upozorňují operátory na potenciální problémy dříve, než způsobí prostoje.
Tato evoluce zavedla podavač trubek jako kritický prvek pokročilé výroby, který společnostem umožňuje dosahovat vyšších výrobních rychlostí, lepší kvality a větší flexibility v reakci na požadavky zákazníků.
3. Základní komponenty a provozní principy
Pochopení vnitřní architektury potrubního podavače je zásadní pro výběr správného zařízení pro danou aplikaci a pro efektivní údržbu a odstraňování problémů. Zatímco konstrukce se u různých výrobců liší, většina podavačů trubek sdílí společnou sadu hlavních komponent.
3.1 Nakládací mechanismus
Nakládací mechanismus je zodpovědný za příjem surových trubek ze skladovacího regálu nebo dopravníku a jejich předkládání do podávacího systému. V závislosti na provedení může být nakládání ruční, poloautomatické nebo plně automatické. Automatické nakládací systémy často používají zvedací zařízení, které zvedne svazek trubek a umožní jim, aby se jednotlivě převalovaly na podávací dráhu.
3.2 Systém pohonu posuvu
Systém pohonu posuvu posouvá trubici dopředu do zpracovatelské stanice. To typicky zahrnuje sadu poháněných válečků nebo uspořádání přítlačných válečků poháněných servomotorem. Servomotor poskytuje přesné řízení rychlosti a délky podávání, což umožňuje podavači trubek přizpůsobit se různým průměrům trubek a požadavkům na zpracování.
3.3 Komponenty navádění a vyrovnání
Aby se zajistilo, že trubka správně vstoupí do zpracovatelského stroje, podavač trubek obsahuje vodicí válečky, boční vyrovnávací desky a rovnací zařízení. Tyto součásti zabraňují zkosení, ohnutí nebo nesprávnému vyrovnání, které by mohlo vést k vadám zpracování.
3.4 Řídicí systém
Moderní potrubní podavače jsou vybaveny programovatelným logickým ovladačem (PLC) a uživatelsky přívětivou dotykovou obrazovkou HMI. Řídicí systém řídí parametry krmiva, monitoruje senzory a komunikuje s předřazeným a následným zařízením. Mnoho systémů také obsahuje možnosti vzdáleného monitorování pro centralizované řízení výroby.
3.5 Senzory a zařízení pro zpětnou vazbu
Řada senzorů – včetně bezdotykových spínačů, fotoelektrických senzorů a kodérů – poskytuje zpětnou vazbu v reálném čase o poloze trubice, délce podávání a stavu systému. Tato zpětná vazba umožňuje řízení v uzavřené smyčce, zajišťuje konzistentní přesnost podávání a včasnou detekci anomálií.
Tyto komponenty dohromady tvoří robustní systém, který dokáže zpracovat širokou škálu velikostí trubek a materiálů při zachování vysoké úrovně přesnosti a spolehlivosti.
4. Plně automatické vs. poloautomatické podavače trubek
Podavače trubek jsou široce rozděleny do dvou typů: plně automatické a poloautomatické. Volba mezi těmito konfiguracemi závisí na objemu výroby, dostupnosti pracovní síly a rozpočtu.
4.1 Plně automatické podavače trubek
Plně automatické podavače trubek vyžadují minimální zásah obsluhy. Vyznačují se automatickým zakládáním ze zásobníku nebo svazku, kontinuálním podáváním jednotlivých dutinek a automatickým vyhazováním hotových kusů. Tyto systémy jsou ideální pro velkoobjemová produkční prostředí, kde je konzistence a rychlost prvořadá. Role operátora je omezena na monitorování systému, nastavování parametrů prostřednictvím HMI a doplňování zásob surovin.
Pokročilé plně automatické podavače lze také integrovat s navazujícím zařízením, jako jsou stroje na srážení hran, závitovací jednotky a svařovací stanice, a vytvořit tak plně automatizovanou výrobní buňku.
4.2 Poloautomatické podavače trubek
Poloautomatické podavače trubek vyžadují, aby operátor vložil každou trubku ručně do podávacího mechanismu. Podavač poté převezme přesné umístění a posun trubky do zpracovatelské stanice. Tento typ podavače je vhodný pro malosériovou výrobu nebo pro aplikace, kde se trubky dodávají v různých délkách nebo velikostech, které je obtížné automatizovat. Poloautomatické podavače jsou obvykle cenově dostupnější a snáze se udržují než plně automatické jednotky.
4.3 Porovnání schopností
Následující tabulka shrnuje hlavní rozdíly mezi těmito dvěma typy:
| Funkce | Plně automatické | Poloautomatický |
|---|---|---|
| Způsob načítání | Automaticky ze zásobníku/svazku | Ruční načítání operátora |
| Zapojení operátora | Minimální (pouze sledování) | Vyžaduje pravidelné zatížení |
| Rychlost výroby | Vysoká, nepřetržitá | Střední, záleží na operátorovi |
| Flexibilita pro různé velikosti trubek | Dobré (s úpravou) | Vynikající (ruční přepínání) |
| Typická aplikace | Hromadná výroba, automobilový průmysl, HVAC | Práce na zakázku, zakázková výroba |
| Kapitálové náklady | Vyšší | Spodní |
Oba typy mají své místo v moderní výrobě a rozhodnutí často závisí na pečlivé analýze výrobních požadavků a návratnosti provozní efektivity.
5. Materiálová kompatibilita a rozsah použití
ThePodavač potrubíje navržen tak, aby zpracovával široké spektrum trubkových materiálů, díky čemuž je univerzální v různých průmyslových odvětvích.
5.1 Typy materiálů
Podavače potrubí se běžně používají s:
- Měděné trubky:Používá se v HVAC, instalatérských a chladicích systémech
- Ocelové trubky (uhlíkové, nerezové, pozinkované):Používá se ve stavebnictví, automobilových výfukových systémech a konstrukčních aplikacích
- Hliníkové trubky:Používá se v letectví, automobilových výměnících tepla a lehkých konstrukcích
- Plastové a kompozitní trubky:Používá se v chemickém zpracování a telekomunikacích
- Hliníkové trubky:Používá se ve vysokoteplotních a vysokotlakých aplikacích
Trubkový podavač musí být vybaven vhodnými uchopovacími a vodicími prvky, aby vyhovovaly povrchové úpravě, tvrdosti a hmotnosti konkrétního zpracovávaného materiálu.
5.2 Rozsahy průměrů a délek trubek
Moderní podavače trubek jsou k dispozici v různých velikostech, s možnostmi od malých průměrů trubek (6 mm) až po trubky s velkým průměrem (až 150 mm nebo více). Délka podávání je také nastavitelná, některé systémy jsou schopné podávat délky přesahující 10 metrů.
5.3 Klíčová aplikační odvětví
Univerzálnost potrubních podavačů je činí nezbytnými v následujících odvětvích:
- Automobilový průmysl:Výroba výfukových potrubí, brzdových potrubí, palivových potrubí a konstrukčních trubek
- HVAC a chlazení:Výroba tepelných výměníků, kondenzátorových hadů a chladivových linek
- Stavba a infrastruktura:Výroba lešení, zábradlí a nosných konstrukcí
- Letectví:Výroba hydraulických trubek, palivových potrubí a konstrukčních prvků
- Obnovitelná energie:Výroba rámů solárních panelů, konstrukčních dílů větrných turbín a geotermálního potrubí
Každé odvětví klade specifické požadavky na podavač potrubí, jako je vysokorychlostní provoz pro automobilové linky nebo extrémní přesnost pro letecké aplikace. Modulární konstrukce moderních trubkových podavačů umožňuje jejich přizpůsobení pro tyto různé požadavky.
6. Integrace se systémy řezání a tváření
Trubkový podavač zřídka pracuje izolovaně; je obvykle součástí výrobní linky, která zahrnuje řezací, tvarovací, srážecí nebo svařovací zařízení. Správná integrace je zásadní pro dosažení bezproblémového toku materiálu a maximalizaci celkové produktivity.
6.1 Synchronizace s řezacími stroji
V typické řezací lince podavač trubek posouvá trubku na předem stanovenou délku a poté se zastaví, zatímco řezací stroj – často vysokorychlostní kotoučová pila nebo laserová řezačka – provádí řez. Podavač poté posune další segment. Tento synchronní provoz vyžaduje přesnou komunikaci mezi řídicí jednotkou podavače a řídicím systémem řezacího stroje, často přes rozhraní fieldbus, jako je Profinet nebo EtherCAT.
6.2 Koordinace s tvářecím a dokončovacím zařízením
Pro aplikace vyžadující ohýbání, rozšiřování nebo řezání závitů musí podavač trubek dodávat trubku do tvářecí stanice ve správné orientaci a ve správném načasování. Pokročilé systémy zahrnují servořízené polohování, které dokáže otočit trubku do určitého úhlu předtím, než vstoupí do tvářecí formy, což umožňuje složité vícekrokové operace.
6.3 Integrace se zakladači a dopravníky
Po zpracování jsou hotové trubky obvykle odstraněny pomocí stohovacího nebo dopravníkového systému. Řídicí systém podavače trubek se může koordinovat s těmito navazujícími zařízeními, aby zajistil hladké předávání a zabránil úzkým místům.
6.4 Role rozhraní člověk-stroj (HMI)
HMI slouží jako centrální bod pro nastavení a monitorování celého integrovaného systému. Operátoři mohou zadávat požadované délky řezu, rychlosti posuvu a další parametry a HMI zobrazuje stav v reálném čase, alarmy a počty výroby. Moderní HMI často obsahují rozhraní dotykové obrazovky a intuitivní grafiku, což zjednodušuje ovládání a snižuje křivku učení pro nové operátory.
7. Údržba, spolehlivost a provozní aspekty
Pro zajištění dlouhé životnosti a stálého výkonu je nezbytná pravidelná údržba potrubního podavače. Doporučují se následující postupy:
7.1 Plán preventivní údržby
Strukturovaný program preventivní údržby by měl zahrnovat:
- Denní kontroly:Zkontrolujte stav válců, zkontrolujte neobvyklý hluk nebo vibrace a ověřte hodnoty HMI
- Týdenní údržba:Namažte pohyblivé části, vyčistěte snímače a ověřte vyrovnání vodicích součástí
- Měsíční kontroly:Zkontrolujte napnutí řemene nebo řetězu, otestujte funkce nouzového zastavení a prohlédněte si historii alarmů
- Čtvrtletní servis:Proveďte hloubkovou kontrolu servomotorů, převodovek a připojení řídicího systému
- Roční generální oprava:Vyměňte opotřebitelné díly, jako jsou válečky, ložiska a hnací řemeny, a překalibrujte zpětnovazební zařízení
7.2 Běžné problémy a odstraňování problémů
Některé typické provozní problémy zahrnují:
- Nekonzistentní délka podávání:Často je způsobeno nesouosostí kodéru, prokluzem válečku nebo opotřebenými součástmi pohonu
- Značky povrchu trubek:V důsledku znečištěných nebo poškozených vodicích válečků
- Nesprávné vyrovnání trubky vstupující do zpracovatelského stroje:Obvykle kvůli opotřebovaným vodicím lištám nebo nesprávnému nastavení
- Chyby komunikace mezi podavačem a řezacím strojem:Obvykle se řeší kontrolou kabelů a parametrů programu PLC
7.3 Bezpečnostní prvky
Moderní potrubní podavače jsou vybaveny mnoha bezpečnostními prvky, včetně světelných závor, tlačítek nouzového zastavení a bezpečnostních blokování, které brání provozu, když jsou kryty otevřené. Řádné školení o těchto bezpečnostních systémech je nezbytné pro všechny operátory.
7.4 Maximalizace doby provozuschopnosti a spolehlivosti
Pro maximalizaci spolehlivosti výrobci doporučují používat originální náhradní díly, udržovat zásobu kritických náhradních dílů a udržovat čisté pracovní prostředí. Kromě toho mohou aktualizace softwaru poskytované výrobcem zařízení zlepšit výkon a přidat nové funkce.
8. Často kladené otázky
Zatímco obě zařízení podávají materiál do zpracovatelských strojů, podavač trubek je speciálně navržen pro trubkové materiály (duté profily) a typicky obsahuje vodicí a podpůrné prvky, které zabraňují deformaci. Podavač tyčí se používá pro plné kulaté tyče, často při soustružení.
Některé pokročilé podavače trubek jsou vybaveny mechanismy rychlého nastavení a programovatelnými parametry, které umožňují rychlé přepínání mezi velikostmi. Většina systémů však vyžaduje určité ruční nastavení vodicích součástí a nastavení posuvu při přepínání průměrů trubek.
Servopohonné podavače trubek typicky dosahují přesnosti délky posuvu v rozmezí ±0,2 mm, v závislosti na kvalitě kodéru a mechanickém stavu podávacího mechanismu. Špičkové systémy mohou dosáhnout ±0,05 mm pro přesné aplikace.
Při správné údržbě může potrubní podavač spolehlivě fungovat 15 až 20 let i déle. Klíčové součásti opotřebení, jako jsou válečky, hnací řemeny a ložiska, mohou vyžadovat výměnu v intervalech 2 až 5 let, v závislosti na provozním cyklu.
Ano, i plně automatické systémy vyžadují vyškolenou obsluhu, aby nastavila parametry, prováděla rutinní kontroly a řešila drobné problémy. Školení je však obvykle méně intenzivní než u operací ručního podávání a díky moderním HMI je systém uživatelsky přívětivý.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.je důvěryhodným výrobcem podavačů trubek a zařízení na zpracování trubek, který dodává inovativní řešení zákazníkům po celém světě. Chcete-li prozkoumat, jak mohou naše podavače trubek zlepšit efektivitu vaší výroby,kontaktujte násza odborné konzultace a návrh systému na míru.
Kontaktujte nás